Faigh luachan
Maireann sciath púdar ar bás-réitigh alúmanaim nuair a bhíonn trí rud ag teacht suas: craiceann dlúth gan porosity nochta, sciath comhshó a nascann iarbhír, agus sceideal leigheas a mheaitseáil leis an tiús cóimhiotail agus balla. Faigh na trí cinn agus coimeádfaidh scannán poileistear 70 µm trí 1,000 uair an chloig de spraeáil neodrach salainn. Iníon amháin, de ghnáth pretreatment ar chuid le porosity dromchla, agus blisters an púdar céanna amach laistigh de chúpla céad uair an chloig.
Sin é an freagra gairid. Tá níos mó tábhachta ag baint leis an leagan níos faide do cheannaitheoirí, mar is minic a luaitear sciath púdar mar mhír líne amháin, "dubh, Neamhlonrach, 60 go 80 µm," gan aon cheann de na hathróga a chinneann cibé an mairfidh bailchríoch trí gheimhreadh nó trí seachtaine. Seo a leanas an méid a rialaíonn an caster, an méid a rialaíonn an cótaóir, agus an áit a dtagann an dá cheann le chéile in ordú ceannaigh.
Is próiseas tirim é sciath púdar. Gearrann gunna cáithníní poileistear nó eapocsa-poileistear, tarraingíonn an chuid talmhaithe isteach iad, agus leáíonn oigheann isteach i scannán leanúnach iad. Tagann greamaitheacht ó dhá mheicníocht ag an am céanna: eochair mheicniúil ón bpróifíl dromchla blasted, agus droichead ceimiceach ón gciseal pretreatment. Is féidir le teilgin an dá rud a bhaint amach, ach tuilleann siad iad ar bhealach difriúil ná próifíl nó bileog easbhrúite.
Tagann dís-theilgean le craiceann tanaí gráinneach thar taobh istigh níos gairbhe agus níos scagach. Caithfidh pléascadh craiceann réitigh a ghearradh gan na pores a oscailt thíos, agus is é sin an fáth go bhfuil áit tuillte ag meáin, brú agus am dwell sa tsonraíocht seachas mar shrug. Freagraíonn A380 agus ADC12 go maith le ocsaíd alúmanaim sa raon 120 go 180 grit ag brú measartha; meán ró-gharbh ar thithíocht tanaí-ballaí bhabhta imill agus osclaíonn porosity i pas amháin.
Is é ábhar sileacain an chúis eile gurb é púdar an bailchríoch réamhshocraithe ar alúmanam teilgthe. Anodizes cóimhiotail ard-réitigh bás-sileacain go míchothrom, agus an chéim sileacain ag casadh dorcha nó ag diúltú an ciseal anodic a ghlacadh ar chor ar bith. Clúdaíonn púdar an chuid chéanna go haonfhoirmeach, in aon dath, ag tógáil scannáin a cheiltíonn uigeacht an réitigh.
Is slabhra cinntí é líne púdair, agus taispeánann gach ceann acu níos déanaí mar thoradh iniúchta. Bogann siad seo an tsnáthaid is mó.
Soinneáin chuig próifíl, ansin glan. Glanadh alcaileach nó aigéadach agus sciath comhshó ina dhiaidh sin, siorcóiniam saor ó chrómáit nó tíotáiniam don chuid is mó d'obair onnmhairithe agus crómáit ina bhfuil an sprioc spraeála salann dian, tugann sé dromchla don phúdar is féidir leis greim ceimiceach a dhéanamh air. Tá an smacht ag sruthlú chomh mór leis an gceimic: tá an t-iarmhar sruthlaithe triomaithe faoi scannán púdar ar cheann de na cúiseanna is coitianta le blistering nach bhfeictear ach amháin tar éis rothaíochta taise.
Is gnách go dtagann an tógáil scannáin ar chodanna dísleoite idir 60 µm agus 90 µm. Faoi bhun 50 µm, laghdaítear an clúdach ar uigeacht an réitigh ag na pointí arda agus titeann feidhmíocht spraeála salainn go tapa. Os cionn thart ar 120 µm, is rioscaí dáiríre iad scoilteadh tionchair agus trasnaíocht snáithe. De ghnáth ritheann leigheas 10 go 25 nóiméad ag teocht miotail 163 go 204 ° C, agus is é teocht miotail, ní taispeáint an oigheann, atá i gceist.
Déan cinneadh ar chumhdach roimh bhratú, riamh ina dhiaidh sin. Ba cheart snáitheanna, aghaidheanna cúplála, tollta imthacaí, pillíní talún agus aon ghné atá níos déine ná timpeall ±0.1 mm a chumhdach. Athchnagadh tar éis oibreacha leigheas, ach stiallacha sé an sciath ó chliabháin an tsnáithe agus fágtar imeall amh a thiocfaidh chun bheith mar an chéad suíomh creimthe ar an gcuid.
| Céim | Socrú tipiciúil | Cad a théann mícheart má tá sé skip |
|---|---|---|
| Meáin soinneáin | Ocsaíd alúmanaim, 120 go 180 grit, brú measartha | Eochair mheicniúil lag; ardaitheoirí sciath ag imill agus coirnéil |
| Réamhchóireáil | Cumhdach comhshó, clúdach iomlán agus cothrom | Blistéirí agus cúlú ó línte scríobhaí le linn spraeála salainn |
| Tógáil scannán | 60 go 90 µm, tomhaiste ar aghaidh ainmnithe | Creimeann criosanna tanaí thar uigeacht an réitigh ar dtús |
| leigheas | Teocht miotail 163 go 204 °C, 10 go 25 nóiméad | Tugann fo-leigheas scannán bog le droch-thionchar agus friotaíocht tuaslagóir |
| Mascadh | Snáitheanna, bores, aghaidheanna cúplála, lamháltais faoi ±0.1 mm | Cur isteach Tionól agus athoibriú tar éis an bhfíric |
| Cigireacht | Greamaitheacht tras-hatch, tiús, spraeáil salainn in aghaidh an lot | Teipeanna aimsithe ag an úsáideoir deiridh in ionad na líne |
Ní fadhbanna sciath iad na fadhbanna sciath púdar is costasaí ar teilgin bás. Is fadhbanna réitigh iad: porosity idirnasctha in aice leis an dromchla, gás gafa sa miotail, nó taise ina suí i pores a leathnaíonn le linn leigheas. Is é an toradh ná bioráin, blister nó crater beag a thagann le feiceáil nóiméad tar éis do na codanna an oigheann a fhágáil, ag an bpointe seo a gcaitear an púdar agus go ndéantar na codanna a scrapeadh go dtí go mbaintear iad.
Is pas preheat é cosaint an chóta. Rith na codanna go dtí teocht os cionn an bhuaic leigheas uair amháin, lig éalú gáis gafa agus taise, fionnuar, ansin cóta. Cuireann sé sin timthriall oigheann, agus ar chodanna ard-porosity b'fhéidir go gcaithfeadh sé tarlú faoi dhó. Suíonn cosaint an caster in aghaidh an tsrutha: réitigh ardbhrú le cúnamh bhfolús, teocht bás rialaithe, aeráil leordhóthanach agus leá glan, dígassed. Roghanna dearadh múnla a chuireann cosc ar sádráil agus líonadh suaite freisin, ní trí chomhtharlú, laghdú ar an porosity go fothracha bailchríocha.
I gcás nach féidir deireadh a chur le paireachas, thart ar aistrithe tiubh go tanaí nó ag deireadh an líonta, ba cheart é sin a rá sa líníocht. Is minic a dhéanann liúntas meaisínithe 0.3 go 0.5 mm ar aghaidh cosmaideacha an craiceann scagach a bhaint go hiomlán agus dromchla soladach a thabhairt don chóta, ar chostas beag maidir le stoc a bhaint.
Iarrann ceannaitheoirí an chomparáid seo i gcónaí, mar sin anseo tá sé in aon áit amháin.
| Críochnaigh | Oiriúnach is fearr ar teilgin dísle | Teorainneacha le pleanáil thart |
|---|---|---|
| Sciath púdar (poileistear) | Cásálacha, clúdaigh, lúibíní, cosmaideacha agus cosanta; raon leathan dath agus snasta | leigheas at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodizing | Páirteanna saoirsithe nó íseal-sileacain a dteastaíonn cuma mhiotalacha orthu agus friotaíocht caitheamh orthu | Déanann cóimhiotail ard-réitigh bás-sileacain anodize míchothrom agus dorcha; dathanna teoranta |
| Péint fliuch | Athruithe datha tapa, ritheanna íseal-toirte, tadhaill páirce | Marthanacht scannáin níos ísle; láimhseáil tuaslagóirí; de ghnáth is gá primer |
| E-sciath | Céimseata choimpléascach a bhfuil clúdach iomlán de dhíth uirthi roimh chóta barr | Scannáin tanaí amháin; de ghnáth bunchiseal faoi phúdar |
Don chuid is mó de chásanna teilgthe caolaíonn an cinneadh go púdar i gcoinne péint fhliuch, agus de ghnáth socraíonn toirte móide dath a chomhaireamh é. Is fearr le dath amháin ar an méid táirgeachta púdar; dosaen dathanna ar caoga píosa gach ceann i bhfabhar péint.
Is annamh a bhíonn an bailchríoch mar phointe ann féin. Cosnaíonn sé cuid a bhfuil post eile le déanamh, agus cinneann an t-iarratas cé mhéad den tsonraíocht atá i ndáiríre maidir le creimeadh agus cé mhéad atá i gceist le cuma.
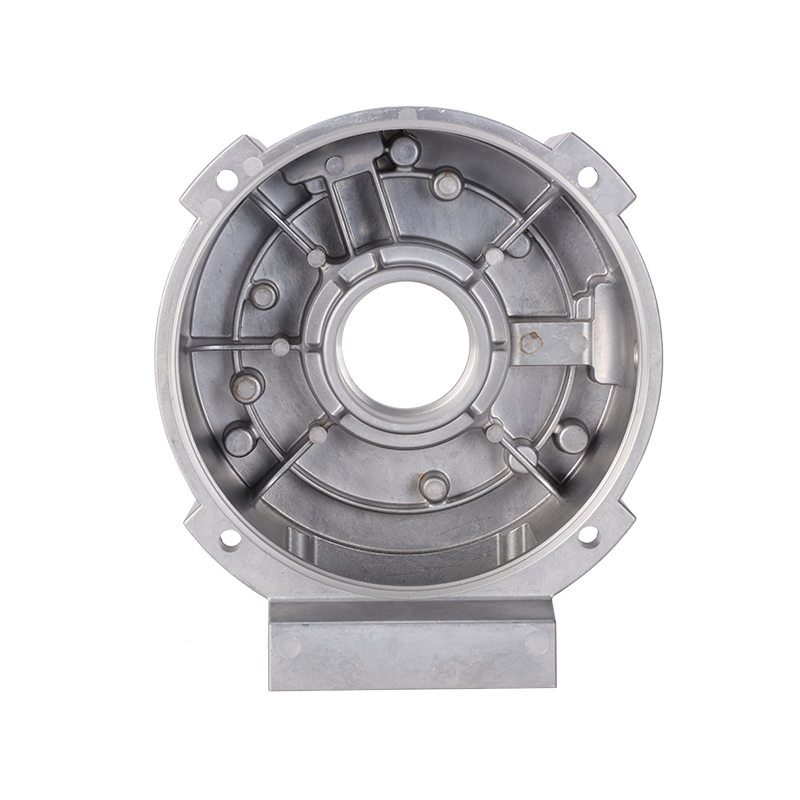
Ní mór cosaint creimeadh lasmuigh, suíocháin chobhsaí imthacaí, agus scannán nach sliseanna nuair a bhíonn laminations brúite isteach ag teastáil ó chistí mótair agus statóra. Oibríonn púdar go maith toisc go bhfuil sé éasca an tolladh agus an aghaidh cúplála a chumhdach agus go n-oireann an teocht leigheas don A380.
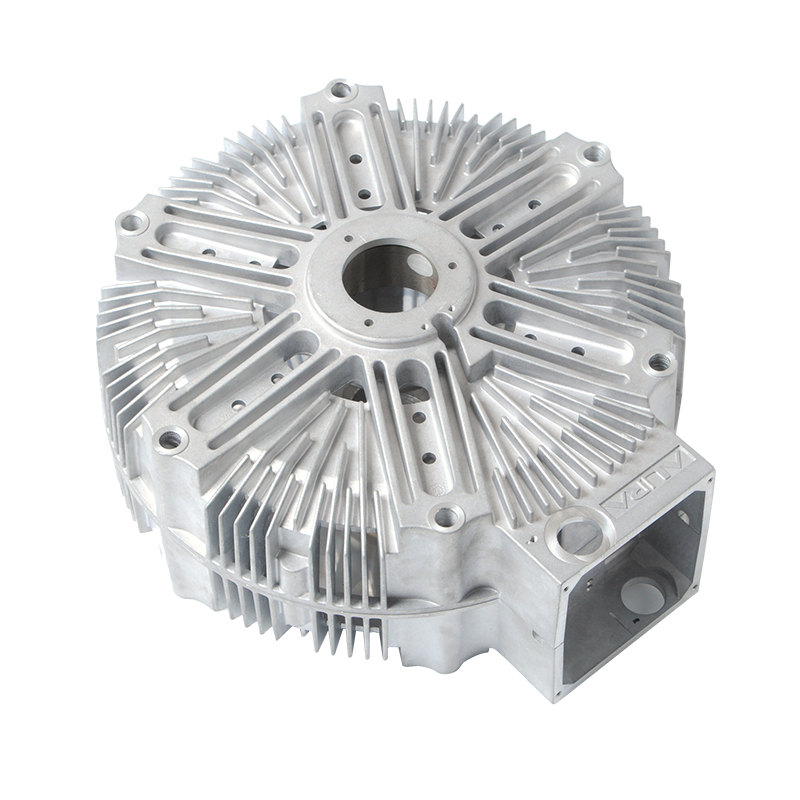
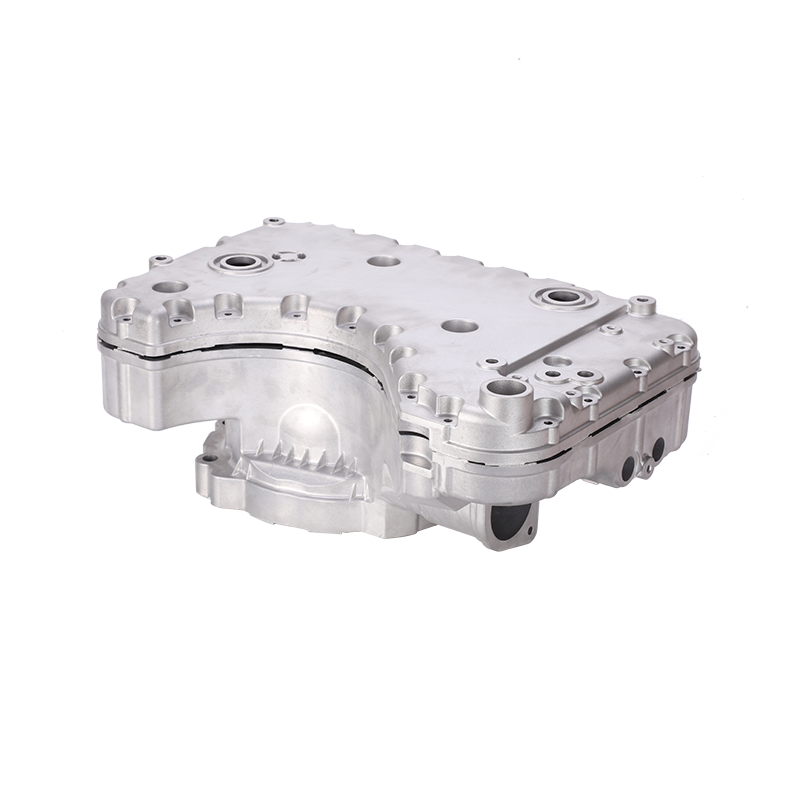
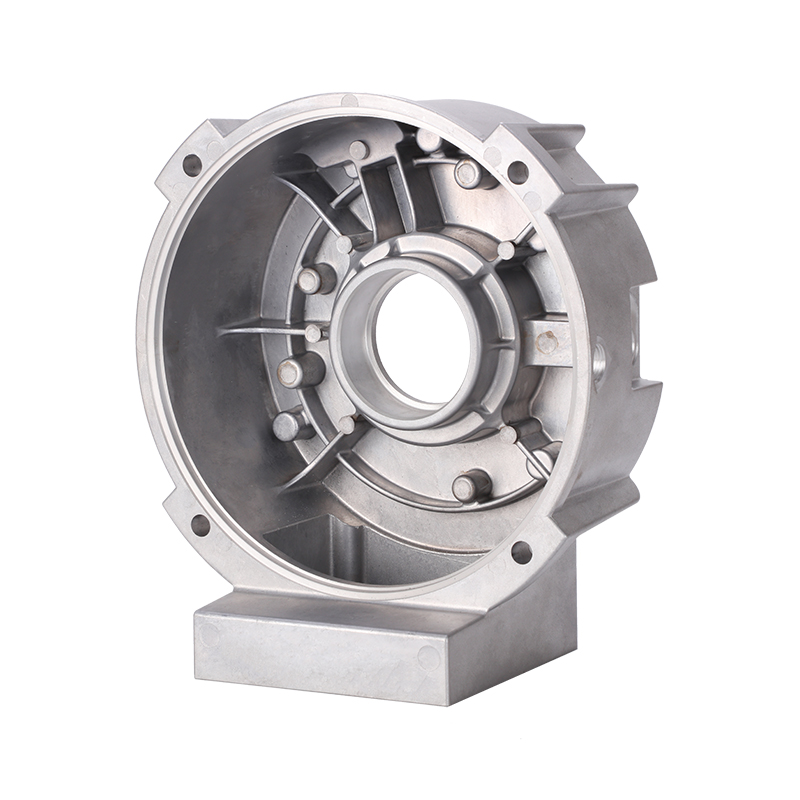 Sciath Deireadh Mótair Alúmanam Die-Cast le Cumhdach Púdar Sciath deiridh alúmanam bás-teilgthe do mhótair sioncrónacha agus NEMA, ag tacú leis an tithíocht stator le meaisínithe CNC agus sciath púdar le haghaidh friotaíocht creimeadh. Féach Táirge →
Comhcheanglaíonn comhlachtaí comhla rialaithe meaisínithe agus sciath ar chuid amháin: déantar bores róin agus calafoirt snáithithe a mheaisíniú tar éis iad a chaitheamh, ansin iad a chumhdach, ansin brataithe le púdar. Is é an buntáiste a bhaineann le péint ná sláine an scannáin ag an trasdul meaisínithe go teilgthe, agus is é sin go díreach an áit a bhriseann scannáin tanaí péinte síos ar dtús.
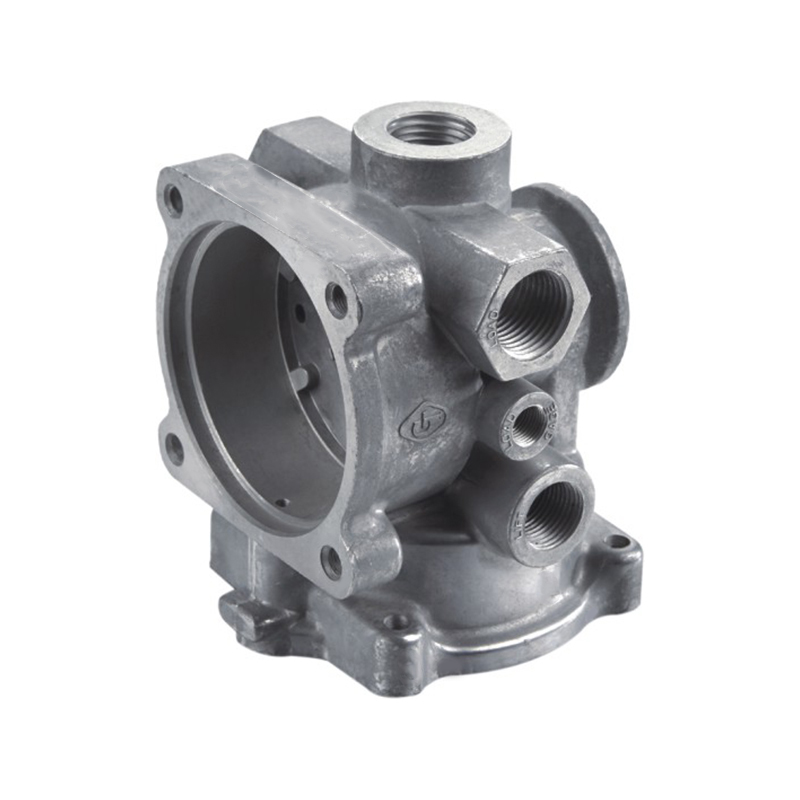 Comhla Rialaithe Alúmanam Die-Cast le Meaisínithe agus Cumhdach Púdar Comhla rialaithe alúmanaim bás-teilgthe ardbhrú le haghaidh sreabhadh, brú agus rialú treorach, le meaisínithe agus sciath púdar do chórais sreafa tionsclaíocha. Féach Táirge →
Is minic go n-iompraíonn comhpháirteanna meaisín teicstíle céim mheaisínithe cruinneas agus cóta púdar, agus caithfidh an sciath maireachtáil ola, lint agus creathadh leanúnach gan scoilteadh ag imill mheaisínithe. Tá plé úsáideach ar cén fáth a iompraíonn cóireáil dromchla an oiread sin de shaol seirbhíse na coda san iarratas seo.
Táirgeann sonraíochtaí brataithe doiléir argóintí níos déanaí. Baineann na míreanna seo amach an chuid is mó den athbhrí sula gcaitear an chéad chuid:
Nóta amháin ar uainiú iniúchta. Tomhais an greamaitheacht tar éis na codanna a bheith scíthe ar feadh 24 uair an chloig seachas díreach as an líne. Leanann scannáin phúdair ag tógáil a n-airíonna de réir mar a fhuaraíonn siad agus a shocraíonn siad, agus léann rith tástála tras-hatch ró-luath níos measa ná an sciath i ndáiríre.
Is féidir le beagnach gach ceann acu, ach ní dhéanfaidh gach ceann acu sonraíocht spraeála dian salainn a rith gan obair bhreise. Ní mór pas réamhthéite, tógáil níos tiús nó liúntas meaisínithe a bhaint as an gcraiceann scagach a bheith ag teastáil ó chodanna le porosity dromchla trom.
Ag teocht miotail 163 go 204 ° C, ní bhíonn tionchar ag neart páirteanna mar-theilgthe A380 agus ADC12 go ginearálta. Is fiú a sheiceáil ballaí tanaí, páirteanna caol fada agus lamháltais maoile daingean tar éis an pas oigheann, toisc go bhfuil faoiseamh strus agus a shocrú an dá toisí bogadh beagán.
Don chuid is mó de na cásanna teilgthe, is é 60 go 90 µm an fhuinneog phraiticiúil. Leanann scannáin níos tanaí uigeacht réitigh agus corrodes ag pointí arda; scoilteann scannáin níos tiús faoi thionchar agus cuireann siad isteach ar an tionól.
Porosity agus craiceann réitigh. Tá bileog aonchineálach agus éasca le réamhchóireáil, agus tugann an teilgin gás faoin dromchla, ceimic dromchla difriúil agus go minic bealaí bás iarmharach. Tá an teip beagnach i gcónaí á ullmhú seachas sa phúdar féin.
Is próiseas dhá pháirtí é sciath púdar agus bás-réitigh. Is leis an caster dlús, dromchla agus céimseata; Is leis an coater próifíl, pretreatment agus leigheas. Nuair a theipeann ar chríochnú, ní í an cheist úsáideach ná cé leis atá an locht ach cé acu de na sé athróg sin a athraíodh.
Má tá tú ag sonrú teilgin alúmanaim brataithe agus b'fhearr leat na céimeanna réitigh, meaisínithe agus críochnaithe a bheith luaite le chéile, agus an chumhdach agus an chigireacht sainithe chun tosaigh, is é sin an chaoi a n-oibrímid: bás-réitigh, meaisínithe agus sciath púdar faoi aon díon, córas cáilíochta IATF 16949, comhrá amháin.
An bhfuil tú réidh le Comhoibriú Le Jieda?
* Tá do r -phost sábháilte linn, ní dhéanaimid spam.
Táirgeacht
Eolas Teagmhála
nbjd011@126.com
+86-574-86115705
Uimh.